
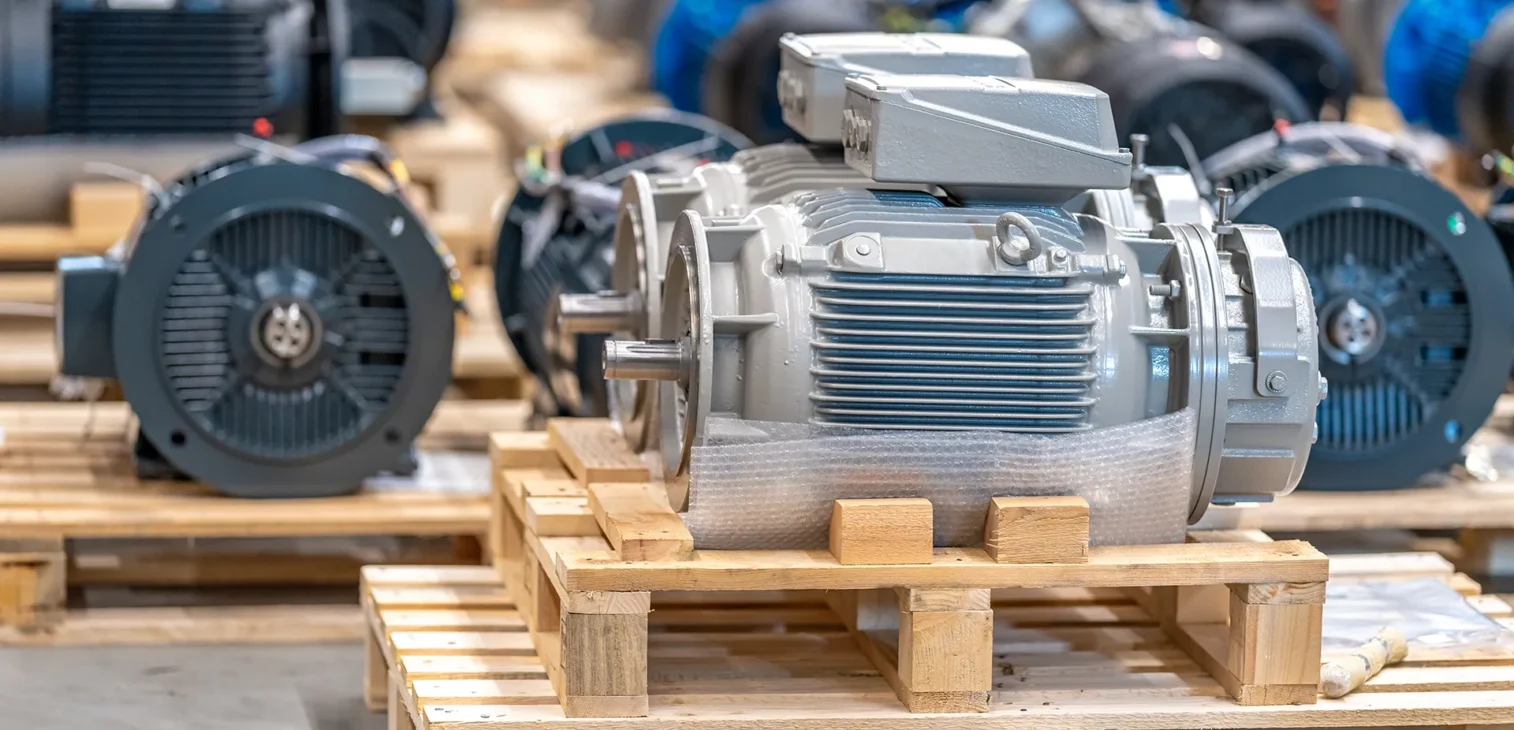
Silnik elektryczny lub przekładnia, które trafiają do klienta z korozją na kołnierzu montażowym albo wale wyjściowym, to problem, którego nikt się nie spodziewa – to przecież elementy precyzyjnie obrobione, często ze stali stopowej. Tymczasem właśnie precyzja obróbki jest tu słabym punktem: gładka, świeżo toczona lub szlifowana powierzchnia metalu nie ma żadnej naturalnej warstwy ochronnej i koroduje szybciej niż powierzchnia surowa czy malowana. W magazynie producenta, dystrybutora części do napędów albo zakładu utrzymania ruchu ten sam mechanizm działa identycznie jak w każdym innym miejscu składowania metalu.
Mapa strony
Spis treści
Dlaczego silniki i przekładnie są szczególnie podatne na korozję
Silniki elektryczne i przekładnie łączą w jednej obudowie kilka rodzajów powierzchni o różnej podatności na korozję: malowaną obudowę żeliwną lub aluminiową, niepowlekany wał wyjściowy, kołnierz montażowy obrabiany na gładko, a w środku – uzwojenie, łożyska toczne i koła zębate wykonane ze stali stopowej hartowanej powierzchniowo. Producent maluje lub cynkuje obudowę zewnętrzną, bo to element estetyczny i konstrukcyjny, ale wał, kołnierz i elementy wewnętrzne zwykle zostają bez trwałego zabezpieczenia, bo dowolna powłoka zmieniłaby tolerancję pasowania z innymi podzespołami napędu.
To sprawia, że najdroższe i najbardziej precyzyjne fragmenty silnika czy przekładni są jednocześnie tymi najsłabiej zabezpieczonymi fabrycznie przed korozją podczas transportu i magazynowania.
Kołnierze i wały wyjściowe – korozja, która psuje pasowanie
Wał wyjściowy silnika czy przekładni pracuje z pasowaniem ciasnym lub suwliwym względem sprzęgła, koła pasowego czy elementu napędzanego – tolerancje rzędu pojedynczych mikrometrów są tu normą. Nawet niewielki, ledwo widoczny nalot korozyjny na powierzchni wału zmienia jego rzeczywistą średnicę na tyle, że montaż sprzęgła może wymagać dodatkowej obróbki albo w ogóle się nie uda bez uszkodzenia elementu. Kołnierz montażowy ma podobny problem – jego płaskość i gładkość decydują o współosiowości całego zespołu napędowego, a korozja punktowa w tym miejscu prowadzi do drgań i przedwczesnego zużycia łożysk już po uruchomieniu.
Koła zębate i przekładnie – korozja wewnątrz obudowy
Przekładnie zębate dostarczane bez oleju przekładniowego – co jest standardem w transporcie, bo olej dolewa się dopiero przed uruchomieniem – mają wewnątrz obudowy suche powierzchnie zębów, które są całkowicie bezbronne wobec wilgoci. Jeśli wewnątrz zamkniętej obudowy dojdzie do kondensacji, na przykład przez transport przez strefy o różnej temperaturze, korozja pojawia się dokładnie na powierzchniach roboczych zębów – tam, gdzie generuje później hałas pracy, zwiększone luzy i przyspieszone zużycie podczas eksploatacji. Ten typ uszkodzenia jest szczególnie kosztowny, bo ujawnia się dopiero po uruchomieniu przekładni, kiedy odpowiedzialność za wadę jest trudna do jednoznacznego ustalenia.
Łożyska toczne w silnikach i przekładniach
Podobnie jak w przypadku łożysk kół i wałów w magazynie części zamiennych, łożyska toczne montowane w silnikach elektrycznych i przekładniach mają bieżnie hartowane, twarde i bardzo gładkie – z definicji podatne na korozję wżerową, która zaczyna się od pojedynczego punktu i szybko niszczy geometrię bieżni. Nawet minimalny wżer korozyjny objawia się później jako charakterystyczny hałas łożyska przy obrotach, a w praktyce oznacza konieczność wymiany całego łożyska mimo zerowego czasu pracy. Fabrycznie łożyska są zwykle zakonserwowane cienką warstwą oleju konserwacyjnego, ale ta warstwa ma ograniczoną trwałość i słabo chroni przy długim składowaniu lub wielokrotnym przeładunku.
Transport i magazynowanie – momenty największego ryzyka
Największe ryzyko korozji dla silników i przekładni pojawia się na styku kilku etapów: transport morski lub drogowy na duże odległości, gdzie towar przechodzi przez różne strefy klimatyczne, magazynowanie sezonowe u dystrybutora części do napędów przemysłowych, oraz przechowywanie silników zapasowych lub rezerwowych w zakładach utrzymania ruchu, gdzie mogą one leżeć nieużywane miesiącami jako część zapasu awaryjnego. W tym ostatnim przypadku problem jest specyficzny – silnik trzymany „na wszelki wypadek” nie jest regularnie sprawdzany, więc korozja ma czas rozwinąć się niezauważona aż do momentu, gdy naprawdę będzie potrzebny.
Jak zabezpieczyć silniki i przekładnie – technologia VCI
Inhibitory fazy lotnej (VCI) sprawdzają się w tym zastosowaniu lepiej niż konwencjonalne smary konserwacyjne z jednego powodu: działają w formie gazowej i docierają do wnętrza obudowy, gwintów, wnęk pod łożyskiem i innych miejsc niedostępnych dla oleju nanoszonego pędzlem czy natryskiem. W praktyce oznacza to umieszczenie emitera VCI wewnątrz obudowy silnika lub przekładni przed zamknięciem i zapakowaniem, dodatkowo owinięcie kołnierza i wału folią lub taśmą VCI, oraz zamknięcie całości w opakowaniu barierowym ograniczającym wymianę powietrza z otoczeniem. Dla silników i przekładni magazynowanych jako zapas awaryjny warto rozważyć emitery o dłuższym okresie działania, projektowane pod długoterminowe składowanie, a nie tylko pod czas transportu.
Zaletą tego rozwiązania jest też brak konieczności czyszczenia zabezpieczonych powierzchni przed uruchomieniem – cienka warstwa inhibitora VCI osadzona na metalu nie wymaga usuwania i nie wpływa na tolerancje pasowania ani na działanie łożyska po zamontowaniu. Sam emiter jako fizyczny element (saszetkę, kapsułę) należy jednak wyjąć z obudowy przed uruchomieniem – w przeciwieństwie do warstwy inhibitora, która pozostaje na powierzchni i nie przeszkadza w pracy urządzenia.
Najczęstsze błędy przy zabezpieczaniu napędów przed korozją
Pierwszy błąd to poleganie wyłącznie na fabrycznej warstwie oleju konserwacyjnego przy długim składowaniu – ta warstwa jest projektowana pod krótki transport, nie pod miesiące na regale. Drugi to pomijanie wnętrza obudowy przy zabezpieczaniu – owinięcie samego korpusu silnika folią nie chroni kół zębatych ani bieżni łożysk wewnątrz, jeśli obudowa nie jest szczelnie zamknięta z emiterem w środku. Trzeci błąd to przechowywanie zapasowych silników i przekładni bez okresowej kontroli – nawet dobre zabezpieczenie VCI warto od czasu do czasu zweryfikować wizualnie, szczególnie przy bardzo długim składowaniu.
Czy emiter VCI trzeba wyjąć z silnika przed uruchomieniem?
Tak, emiter umieszczony wewnątrz obudowy powinien zostać usunięty przed napełnieniem przekładni olejem lub uruchomieniem silnika – działa on w fazie gazowej podczas składowania, a nie podczas eksploatacji.
Czy zabezpieczenie VCI wpływa na tolerancje pasowania wału i łożysk?
Nie, warstwa inhibitora VCI jest molekularnie cienka i nie zmienia wymiarów ani chropowatości powierzchni, w przeciwieństwie do grubszych powłok konserwujących, które czasem trzeba uwzględniać przy montażu.
Jak długo można bezpiecznie magazynować silnik zapasowy z ochroną VCI?
Zależy od konkretnego emitera i szczelności opakowania, ale rozwiązania VCI do długoterminowego składowania projektuje się z myślą o zapasach awaryjnych trzymanych miesiącami lub latami, a nie tylko o czasie transportu.
Czy trzeba osobno zabezpieczać obudowę i wnętrze silnika?
Tak – malowana lub cynkowana obudowa zewnętrzna ma inną odporność na korozję niż niepowlekany wał, kołnierz czy elementy wewnętrzne, dlatego pełna ochrona wymaga zabezpieczenia obu warstw osobno: emitera wewnątrz i folii lub taśmy VCI na zewnętrznych powierzchniach obrabianych.
Czy emiter VCI trzeba wyjąć z silnika przed uruchomieniem?
Tak, emiter umieszczony wewnątrz obudowy powinien zostać usunięty przed napełnieniem przekładni olejem lub uruchomieniem silnika – działa on w fazie gazowej podczas składowania, a nie podczas eksploatacji.
Czy zabezpieczenie VCI wpływa na tolerancje pasowania wału i łożysk?
Nie, warstwa inhibitora VCI jest molekularnie cienka i nie zmienia wymiarów ani chropowatości powierzchni, w przeciwieństwie do grubszych powłok konserwujących, które czasem trzeba uwzględniać przy montażu.
Jak długo można bezpiecznie magazynować silnik zapasowy z ochroną VCI?
Zależy od konkretnego emitera i szczelności opakowania, ale rozwiązania VCI do długoterminowego składowania projektuje się z myślą o zapasach awaryjnych trzymanych miesiącami lub latami, a nie tylko o czasie transportu.
Czy trzeba osobno zabezpieczać obudowę i wnętrze silnika?
Tak – malowana lub cynkowana obudowa zewnętrzna ma inną odporność na korozję niż niepowlekany wał, kołnierz czy elementy wewnętrzne, dlatego pełna ochrona wymaga zabezpieczenia obu warstw osobno: emitera wewnątrz i folii lub taśmy VCI na zewnętrznych powierzchniach obrabianych.
Dobór konkretnej formy zabezpieczenia – emiter, folia czy taśma VCI – zależy od konstrukcji konkretnego silnika lub przekładni oraz sposobu jej pakowania. Warto to ustalić indywidualnie z opiekunem technicznym podczas bezpłatnej konsultacji.
Wykorzystane źródła i linki
Ochrona antykorozyjna dla przemysłu maszynowego i metalowego — Excor
Emitery VCI — Excor
Opakowania antykorozyjne VCI — Excor
Technologia VCI — jak działa ochrona antykorozyjna
Przeczytaj także
Wybraliśmy powiązane artykuły, które rozwijają temat i pomagają lepiej zrozumieć praktyczne zastosowanie opisywanych rozwiązań.
Sucha ochrona VCI vs olejowanie detali — analiza całkowitego kosztu (TCO)
Czytaj artykuł
Klasy korozyjności C1–C5 według ISO 12944 – jak dobrać ochronę antykorozyjną do środowiska pracy
Czytaj artykuł
Czym jest korozja i dlaczego do niej dochodzi?
Czytaj artykuł
