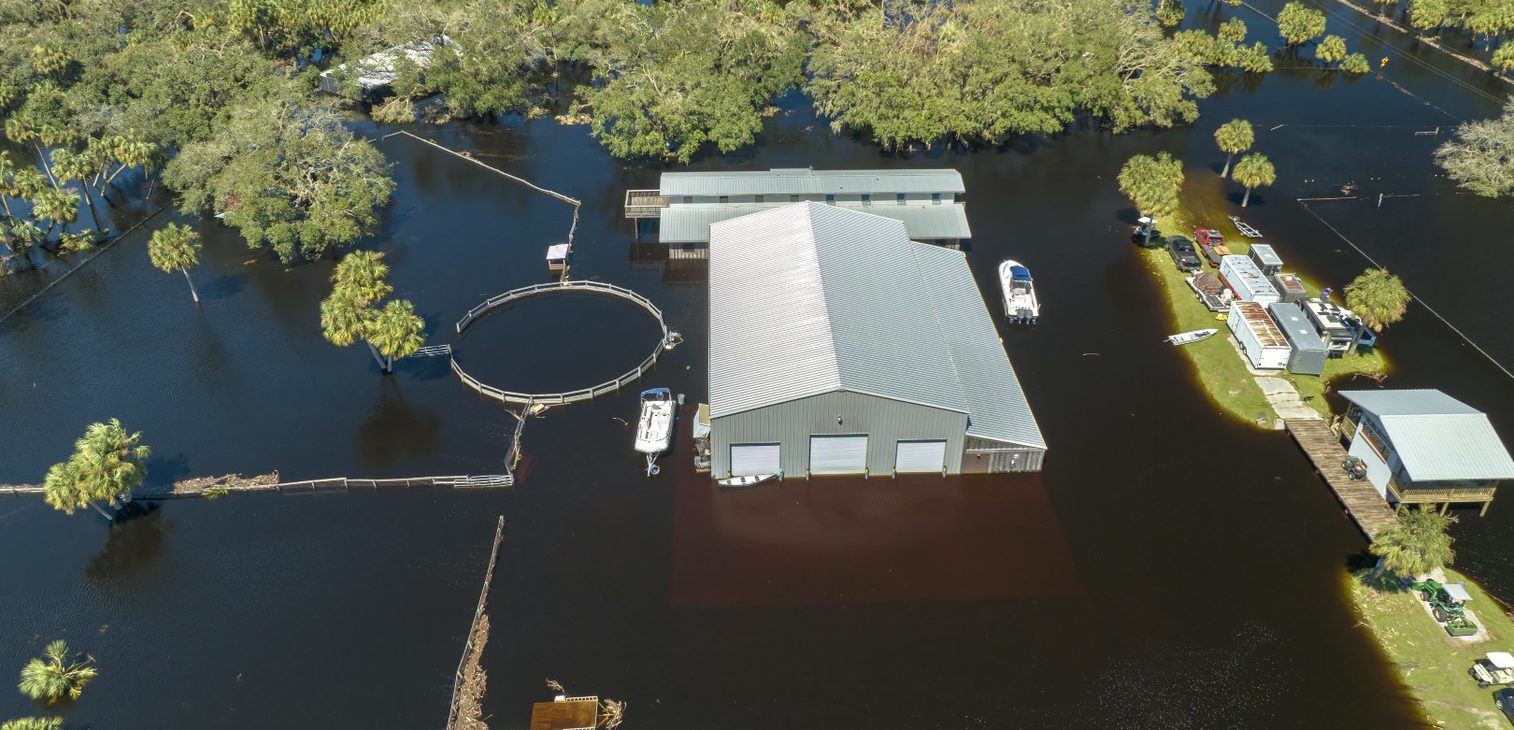
17 sierpnia 2026 roku straż pożarna odnotowała w Polsce ponad 1100 interwencji w ciągu jednej doby. Na południu Opolszczyzny i na zachodzie Łódzkiego spadło ponad 50 mm deszczu, w Warszawie około 45 mm. Woda w wielu halach stała kilka godzin i odeszła sama. I właśnie dlatego ten scenariusz jest tak groźny: firma, która nie miała „prawdziwej powodzi”, zwykle uznaje sprawę za zamkniętą po wypompowaniu wody i wstawieniu osuszaczy. Tymczasem dla stali problem dopiero się zaczyna.
W tym artykule opisujemy to, czego nie znajdziesz w ofertach firm osuszających: co zostaje na powierzchni metalu po odparowaniu wody powodziowej i dlaczego samo suche powietrze nie zatrzymuje korozji. Oraz jak wygląda procedura ratowania maszyn, form i zapasów wyrobów w pierwszych 72 godzinach.
Dlaczego osuszenie hali nie zatrzymuje korozji
Powszechnie powtarzana zasada mówi, że stal nie koroduje poniżej 60% wilgotności względnej. To prawda — ale tylko dla czystej powierzchni. Woda powodziowa czysta nie jest. Niesie ze sobą chlorki (spłukane z dróg, gruntu, kanalizacji), siarczany, cząstki gleby i substancje organiczne. Kiedy woda odparuje, wszystko to zostaje na prowadnicach, łożach i nieosłoniętych powierzchniach obrobionych w postaci cienkiego, często niewidocznego nalotu solnego.
Sole mają właściwość, która wywraca całą kalkulację: są higroskopijne i rozpływają się we własnej wilgoci (zjawisko rozpływania się soli, ang. deliquescence). Każda sól ma próg wilgotności, powyżej którego wyciąga wodę z powietrza i tworzy na metalu warstwę stężonego elektrolitu.
| Zanieczyszczenie | Wilgotność, przy której zaczyna wiązać wodę z powietrza (ok., 20–25°C) | Co to oznacza w hali |
|---|---|---|
| Czysta stal, brak soli | ok. 60% | Osuszacze wystarczą — utrzymanie 50% RH zatrzymuje proces |
| Chlorek sodu (NaCl) | ok. 75% | Ryzyko wraca przy każdym wilgotnym dniu |
| Chlorek magnezu (MgCl₂) | ok. 33% | Powierzchnia pozostaje mokra nawet w osuszonej hali |
| Chlorek wapnia (CaCl₂) | ok. 30% | Korozja postępuje mimo „suchych” wskazań higrometru |
To jest sedno problemu. Jeżeli na powierzchni zostały chlorki magnezu lub wapnia, osuszacz utrzymujący 45% wilgotności nie chroni maszyny — on jedynie uspokaja sumienie. Elektrolit na powierzchni jest nadal ciekły, a wżery powstają dalej, tylko wolniej i bez widocznego zawilgocenia. Dlatego kolejność działań po zalaniu jest odwrotna, niż podpowiada intuicja: najpierw usunięcie soli, dopiero potem suszenie i zabezpieczenie.
Wżer nie znika po przeszlifowaniu
Korozja wżerowa inicjowana chlorkami jest lokalna i głęboka. Na prowadnicy szlifowanej, w gnieździe łożyskowym czy na powierzchni formującej wtryskarki wżer o głębokości kilku dziesiątych milimetra oznacza utratę geometrii, której nie da się odzyskać polerowaniem. Widoczny „rudy nalot” to najmniejszy z problemów — usuwa się go w kilkanaście minut. Trwałe uszkodzenie powstaje pod nim.
Skontaktuj się z nami
Skorzystaj z poniższego formularza, aby przesłać nam swoje zapytanie. Nasi eksperci przeanalizują Twoje potrzeby i przygotują ofertę „szytą na miarę”, która pomoże zabezpieczyć Twoje produkty na każdym etapie transportu i magazynowania.
Oś czasu: co dzieje się z metalem godzina po godzinie
0–6 godzin: korozja błyskawiczna
Na świeżo obrobionej, nieosłoniętej stali rdza nalotowa pojawia się w ciągu kilku godzin od kontaktu z wodą. Jest cienka i łatwa do usunięcia, ale sygnalizuje, że powierzchnia jest aktywna. Na tym etapie kluczowe jest bezpieczeństwo: odłączenie zasilania, ocena, czy do maszyny nie dostał się olej z separatorów, i dopiero potem działania techniczne.
6–24 godziny: sole zaczynają pracować
Woda odparowuje, sole zostają i się koncentrują. Paradoksalnie to moment największego przyspieszenia — cienka warstwa wilgoci z rozpuszczoną solą i swobodnym dostępem tlenu koroduje szybciej niż metal całkowicie zanurzony w wodzie. Jeśli w tym oknie uda się umyć i zneutralizować powierzchnie, straty są zwykle odwracalne.
24–72 godziny: wżery i szczeliny
Roztwór soli wciąga się kapilarnie w szczeliny: pod osłony teleskopowe, w połączenia śrubowe, w gniazda łożysk, między płyty form, w gwinty i otwory technologiczne. Tam nie dociera ani osuszacz, ani ścierka. Zaczyna się korozja szczelinowa, której objawy zobaczysz dopiero za kilka tygodni — najczęściej jako zacieranie się prowadnicy albo bicie wrzeciona.
3–14 dni: skutki dla produkcji
Maszyna uruchomiona zbyt wcześnie roznosi produkty korozji po całym układzie smarowania i chłodzenia. Zanieczyszczona emulsja przyspiesza korozję kolejnych detali, a te trafiają na montaż. W tym momencie problem z jednej hali przenosi się na reklamacje u klienta.
Procedura: pięć kroków, które trzeba wykonać w tej kolejności
- Dokumentacja przed dotknięciem czegokolwiek. Zdjęcia i wideo poziomu wody, oznaczenie linii zalania na maszynach, spis numerów seryjnych, wskazania higrometru. Ubezpieczyciel będzie oceniał związek przyczynowy między zalaniem a uszkodzeniem — bez materiału z pierwszej doby ta dyskusja jest znacznie trudniejsza.
- Usunięcie soli, nie tylko brudu. Spłukanie czystą wodą i mycie preparatem przemysłowym. To nie jest „mycie na czysto” — celem jest zejście ze stężeniem chlorków na powierzchni. Warto zweryfikować efekt testem chlorkowym (paski lub metoda Bresle’a) zamiast oceniać wzrokiem. Dobór środka opisaliśmy w tekście Mycie przemysłowe metali — jak dobrać środek myjący do procesu, a same preparaty znajdziesz w kategorii mycie i odtłuszczanie powierzchni.
- Suszenie z natychmiastową ochroną przejściową. Umyta, odtłuszczona powierzchnia jest chemicznie „naga” i zardzewieje szybciej niż przed myciem. Między myciem a zabezpieczeniem nie powinno być przerwy — mechanizm ten opisuje nasz artykuł o korozji błyskawicznej w procesie międzyoperacyjnym. Do maszyn sprawdzają się płyny wodorozcieńczalne Axxatec oraz oleje Axxanol i Perigol tam, gdzie film olejowy jest akceptowalny.
- Ochrona lotna tam, gdzie ręka nie sięga. Szczeliny, gniazda, wnętrza korpusów i przekładni to miejsca, których nie umyjesz i nie naoliwisz. Tu pracują emitery VCI — lotne inhibitory korozji odparowują i osadzają się na całej powierzchni w zamkniętej przestrzeni, także w szczelinach. Zasadę działania wyjaśniamy w tekście Lotne inhibitory korozji — co to, jak stosować, przykłady.
- Kontrola warunków przez kolejne tygodnie. Osuszacze i pochłaniacze wilgoci w zamkniętych obudowach, plus wskaźniki wilgotności, żeby nie zgadywać, co dzieje się pod folią. Metodę kontroli bez rozpakowywania opisaliśmy w artykule Jak monitorować wilgotność w opakowaniu VCI bez otwierania.
Maszyny, których nie da się uruchomić od razu — kokonowanie
Jeżeli remont maszyny, dostawa części albo decyzja ubezpieczyciela przeciągną się o tygodnie, urządzenie stoi w hali o podwyższonej wilgotności i z historią zalania. To najgorszy możliwy zestaw warunków. Rozwiązaniem stosowanym w konserwacji rezerw i sprzętu wojskowego jest kokonowanie: zamknięcie maszyny w powłoce z folii antykorozyjnej z odpowiednio dobraną dawką emiterów VCI.
Zaletą tej metody po zalaniu jest to, że nie wymaga demontażu ani nakładania grubych powłok woskowych, które później trzeba zmywać. Szczegóły techniczne opisaliśmy przy okazji tekstu o konserwacji bezsmarowej rezerw i sprzętu wojskowego, a materiały znajdziesz w kategorii folia antykorozyjna VCI.
Warunek jest jeden i bezwzględny: maszyna musi być umyta i sucha przed zamknięciem. Zafoliowanie mokrego, zasolonego urządzenia zamyka wilgoć w środku i przyspiesza to, czemu miało zapobiec.
Formy wtryskowe, oprzyrządowanie i narzędziownia
W narzędziowni straty liczy się inaczej niż w produkcji — pojedyncza forma bywa warta więcej niż obrabiarka, a jej powierzchnie formujące są polerowane do poziomu, przy którym każdy wżer jest wadą wyrobu. Formy zalane wodą powinny mieć priorytet w kolejce mycia i zabezpieczania, a po konserwacji trafić do zamkniętych opakowań z emiterem, nie na regał „do sprawdzenia w przyszłym tygodniu”.
Wyroby gotowe i magazyn
Detale, które przemokły w kartonach, są szczególnie podstępne: tektura chłonie wodę i utrzymuje ją przy metalu tygodniami, działając jak kompres. Zapas w takim opakowaniu należy przepakować, a nie dosuszać. Do przepakowania służą opakowania antykorozyjne VCI; różnice między nimi wyjaśniamy w tekście Worek VCI a zwykły worek foliowy.
Sześć błędów, które najczęściej kosztują najwięcej
- Wytarcie zamiast umycia. Ścierka rozprowadza chlorki po powierzchni, zamiast je usuwać.
- Olejowanie na zasoloną powierzchnię. Film olejowy zamyka sól pod spodem i utrudnia dostęp tlenu w sposób nierównomierny — korozja postępuje pod powłoką, niewidoczna do momentu demontażu.
- Preparat penetrujący jako ochrona. Środki typu „odkręcacz” są rozpuszczalnikowe i odparowują. Sprawdzają się przy odkręcaniu, nie przy konserwacji na tygodnie.
- Zafoliowanie mokrej maszyny. Zamknięta wilgoć skrapla się na najzimniejszym elemencie w środku.
- Uruchomienie „na próbę” przed wymianą oleju i emulsji. Produkty korozji i woda w układzie rozniosą problem dalej.
- Brak dokumentacji z pierwszej doby. Uszkodzenie ujawnione po sześciu tygodniach trudno powiązać ze zdarzeniem sprzed półtora miesiąca.
Osobny przypadek: szafy sterownicze i elektronika
Elektronika zalana wodą powodziową to odrębna procedura — tu decyduje nie tylko korozja stali, ale też ścieżki na płytkach, styki i przekaźniki. Zasady doboru ochrony (emiter VCI kontra aerozol dielektryczny) opisaliśmy w artykule Ochrona antykorozyjna elektroniki przemysłowej i szaf sterowniczych, a skalę ryzyka przestojowego — w tekście Korozja urządzeń elektrycznych i elektronicznych.
Zanim przyjdzie kolejna nawałnica
Zdarzenia z sierpnia 2026 nie były wyjątkiem — gwałtowne opady w środku lata stały się w Polsce regularne, a straty z tytułu ekstremalnych zjawisk pogodowych liczone są w dziesiątkach miliardów euro. Z perspektywy utrzymania ruchu warto potraktować to jak każde inne ryzyko procesowe:
- Wskaż w hali strefy krytyczne: narzędziownia, magazyn detali obrobionych, maszyny bez własnej obudowy.
- Podnieś newralgiczne zapasy nad poziom podłogi — kilkanaście centymetrów wystarcza w większości podtopień.
- Trzymaj na stanie minimalny zestaw awaryjny: preparat myjący, ochronę przejściową, folię VCI, emitery i wskaźniki wilgotności. Po nawałnicy dostępność tych materiałów w regionie spada z dnia na dzień.
- Zapisz procedurę na jednej kartce i powieś w dyspozytorni. W dniu zdarzenia nikt nie będzie czytał instrukcji na dwadzieścia stron.
FAQ
Czy osuszacz powietrza w hali wystarczy, żeby zatrzymać korozję po zalaniu?
Nie, jeżeli na powierzchni metalu zostały sole z wody powodziowej. Chlorki magnezu i wapnia wiążą wodę z powietrza już przy około 30–33% wilgotności względnej, więc utrzymywanie 45–50% RH nie wystarcza. Najpierw trzeba usunąć zanieczyszczenia, dopiero potem kontrola wilgotności ma sens.
Ile czasu mam na reakcję po zalaniu maszyny?
Praktyczne okno to pierwsze 24 godziny na mycie i zabezpieczenie oraz 72 godziny, zanim roztwór soli zdąży wniknąć w szczeliny i połączenia. Później działania nadal mają sens, ale rosną koszty i ryzyko trwałych wżerów.
Czy trzeba rozbierać maszynę, żeby ją zabezpieczyć?
W większości przypadków nie. Do miejsc niedostępnych mechanicznie stosuje się lotne inhibitory korozji, które osadzają się na powierzchni w całej zamkniętej przestrzeni, także w szczelinach i wnętrzach korpusów.
Jak sprawdzić, czy chlorki zostały usunięte?
Ocena wzrokowa nie wystarcza, bo nalot solny bywa niewidoczny. Stosuje się testy chlorkowe — paski wskaźnikowe lub metodę Bresle’a — wykonywane na reprezentatywnych powierzchniach po umyciu.
Czy detale, które przemokły w kartonach, można po prostu wysuszyć?
Odradzamy. Tektura długo oddaje wilgoć i utrzymuje ją przy metalu. Skuteczniejsze jest przepakowanie do opakowań antykorozyjnych VCI po wcześniejszym umyciu i wysuszeniu detali.
Co zrobić, jeśli maszyna będzie stała kilka tygodni w oczekiwaniu na remont?
Zabezpieczyć ją jak rezerwę długoterminową: umyć, wysuszyć, nałożyć ochronę przejściową i zamknąć w powłoce z folii VCI z dobraną dawką emiterów, kontrolując warunki wskaźnikami wilgotności.
Potrzebujesz wsparcia po zalaniu?
Jeżeli w Twojej hali stała woda, dobór procedury zależy od rodzaju metalu, stanu powierzchni i planowanego czasu przestoju. Skontaktuj się z nami — pomożemy ustalić kolejność działań i dobrać materiały. Poproś o bezpłatną konsultację.
Inne artykuły
- Ochrona przed korozją w czasie przestoju na produkcji
- Jak zabezpieczyć detale przed korozją błyskawiczną
- Klasy korozyjności C1–C5 według ISO 12944
- Silica gel vs glinka bentonitowa — który pochłaniacz wilgoci wybrać
Przeczytaj także
Wybraliśmy powiązane artykuły, które rozwijają temat i pomagają lepiej zrozumieć praktyczne zastosowanie opisywanych rozwiązań.
Ochrona antykorozyjna w przemyśle spożywczym – części zamienne i sprzęt rezerwowy
Czytaj artykuł
Elektronarzędzia i narzędzia ręczne w wypożyczalni i serwisie – jak zabezpieczyć je przed korozją
Czytaj artykuł
Korozja pod izolacją (CUI) w instalacjach przemysłowych — jak ograniczać ryzyko
Czytaj artykuł