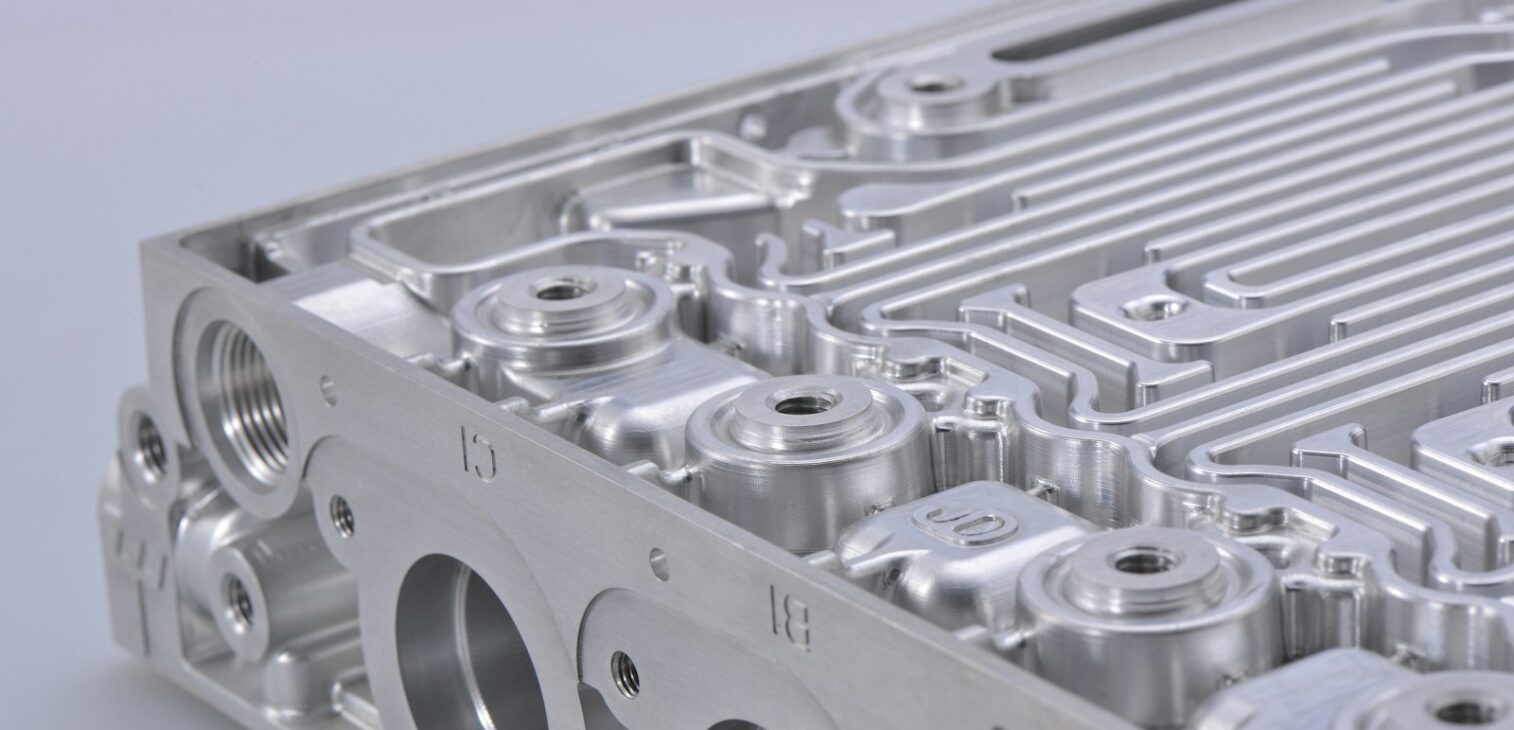
Detal może mieć idealne wymiary, poprawną twardość i piękną powierzchnię – a mimo to zostać odrzucony przez klienta. Powód? Kilka cząstek metalu, których nie widać gołym okiem, znalezionych na filtrze w laboratorium odbiorcy. W automotive, hydraulice i precyzyjnym przemyśle maszynowym o przyjęciu partii coraz częściej decyduje nie wymiar, tylko czystość techniczna detalu.
Mapa strony
Spis treści
W tym poradniku wyjaśniamy, czym jest czystość techniczna według VDA 19.1 i ISO 16232, skąd biorą się cząstki na detalach, jak wygląda badanie w laboratorium i – co najważniejsze – jak ustawić mycie i pakowanie, żeby detal był czysty nie tylko po myjce, ale też w dniu montażu u klienta.
W skrócie
- Czystość techniczna to stan, w którym liczba, wielkość i rodzaj cząstek zanieczyszczeń na detalu mieszczą się w limitach ustalonych przez odbiorcę.
- Sposób badania opisują VDA 19.1 i ISO 16232, a czystość środowiska montażu i logistyki – VDA 19.2.
- Cząstki pochodzą głównie z obróbki, gratowania, zużytej kąpieli myjącej i opakowań.
- Czystość zdobywa się w myjce, ale traci się ją najczęściej w pakowaniu i transporcie.
- Najpewniejszy układ to właściwie dobrany środek myjący + filtracja kąpieli + sucha ochrona VCI zamiast oleju.
Czym jest czystość techniczna detalu (i czym nie jest)
Czystość techniczna to stan powierzchni detalu, w którym ilość, wielkość i rodzaj cząstek zanieczyszczeń nie przekraczają granic zdefiniowanych przez odbiorcę – zwykle w specyfikacji rysunkowej albo w wymaganiach dostawcy. Nie chodzi więc o to, żeby detal „wyglądał na czysty”, tylko o to, żeby po ekstrakcji i analizie w laboratorium wynik mieścił się w limicie.
Warto rozróżnić dwa rodzaje zanieczyszczeń. Zanieczyszczenia cząstkowe to wióry, zadziory, ziarna ścierniwa, piasek formierski, włókna i pył – to nimi zajmują się VDA 19.1 i ISO 16232. Zanieczyszczenia filmowe to oleje, emulsje chłodzące, pasty i pozostałości środków myjących. Oba rodzaje są ze sobą powiązane: tłusty film na detalu działa jak lep i zatrzymuje cząstki, dlatego czystość cząstkowa zaczyna się od skutecznego odtłuszczania.
VDA 19.1, VDA 19.2 i ISO 16232 – co regulują?
W praktyce przemysłowej funkcjonują trzy dokumenty, które klienci przywołują w wymaganiach. Poniżej ich zakres w dużym skrócie.
| Dokument | Czego dotyczy | Co z niego wynika dla dostawcy |
|---|---|---|
| VDA 19.1 (Verband der Automobilindustrie; 3. wydanie – lipiec 2025) | Badanie czystości technicznej – metody ekstrakcji i analizy zanieczyszczeń cząstkowych na elementach istotnych funkcjonalnie | Jak pobrać cząstki z detalu, jak je przefiltrować, zmierzyć i opisać w raporcie |
| ISO 16232:2018 (Road vehicles – Cleanliness of components and systems) | Międzynarodowy odpowiednik – metody badań czystości komponentów i układów pojazdów | Zbieżne zasady badania i ujednolicony sposób zapisu wyniku (kod CCC) |
| VDA 19.2 | Czystość techniczna w montażu – środowisko, logistyka, personel, urządzenia | Jak nie zabrudzić czystego detalu w hali, w opakowaniu i w transporcie |
Ważna zmiana w 2025 roku: w lipcu 2025 VDA opublikowało trzecie wydanie VDA 19.1 (pierwsze ukazało się w 2004 roku). Nowa wersja dodaje m.in. metody ekstrakcji na sucho (test stemplowy, odsysanie dyszą ze szczotką), dokładniej opisuje badanie cząstek mniejszych niż 50 µm i wprowadza standardową analizę SEM/EDX z jednolitymi klasami materiałów – odpowiedź na wymagania elektromobilności. ISO 16232:2018 zastąpiła z kolei dziesięcioczęściową normę z 2007 roku i została zharmonizowana z VDA 19.1, więc procedury obu dokumentów są w dużej mierze jednolite.
Normy opisują jak badać, ale nie mówią, jaki wynik jest dobry. Dopuszczalne wartości – np. maksymalną masę zanieczyszczeń czy największą dopuszczalną cząstkę – ustala odbiorca dla konkretnego detalu. Dlatego pierwszym krokiem jest zawsze dokładne przeczytanie specyfikacji klienta.
Skąd biorą się cząstki na detalach?
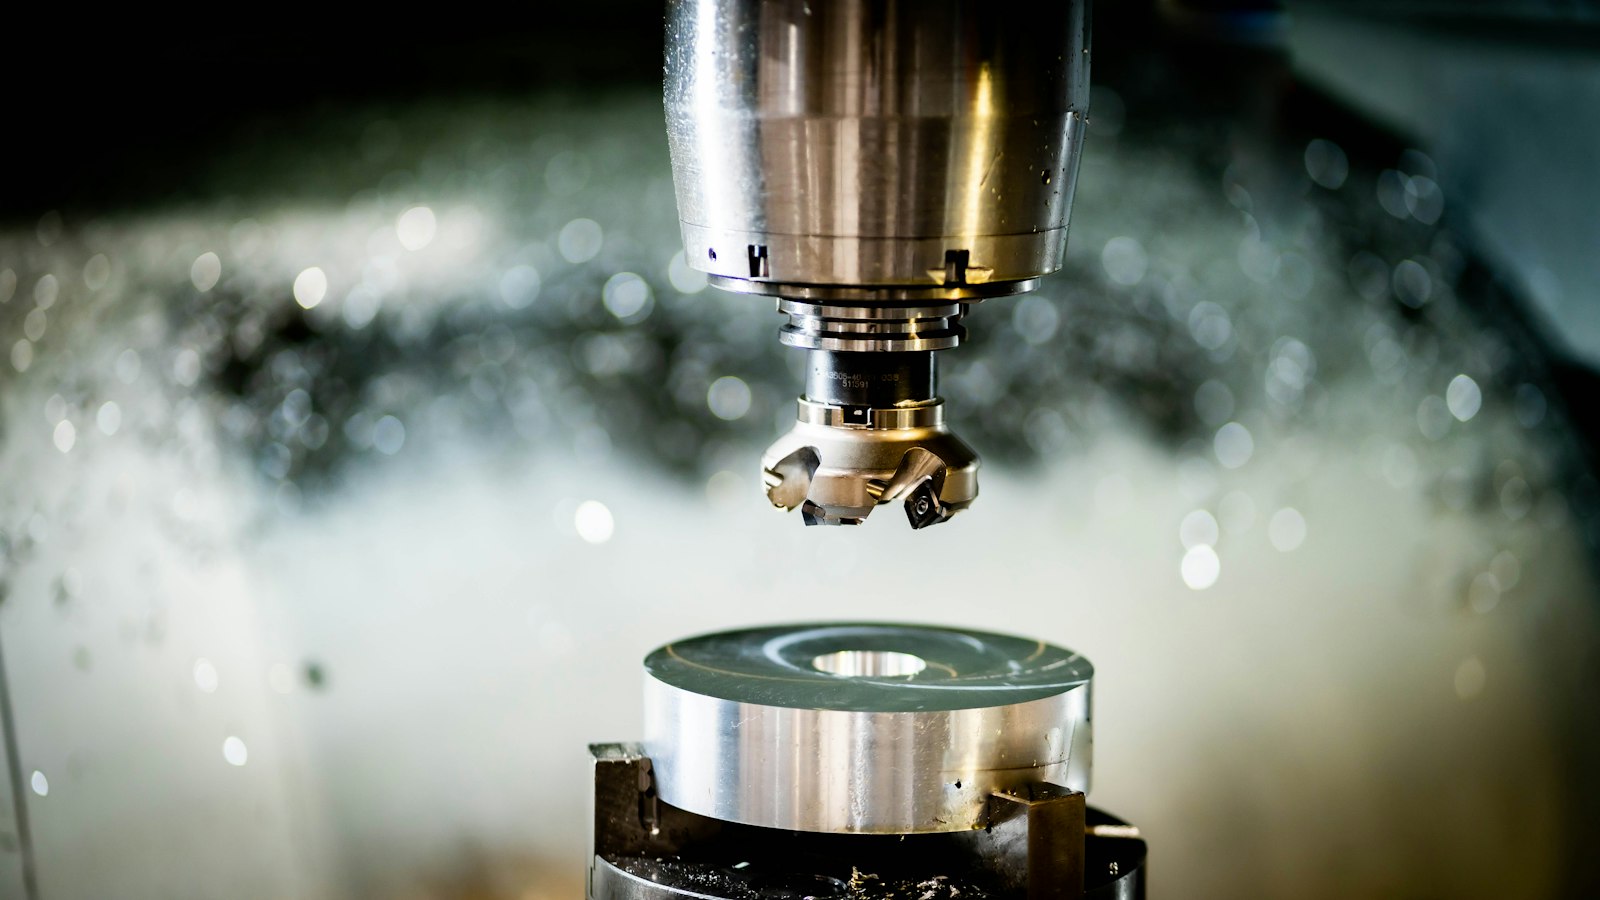
Obróbka skrawaniem i gratowanie
Wióry, zadziory i drobne cząstki metalu powstają przy każdym skrawaniu. Najtrudniejsze są te zaklinowane w otworach, gwintach, kanałach i podcięciach – tam nie docierają ani strumień natrysku, ani wzrok kontrolera.
Zużyta lub niefiltrowana kąpiel myjąca
Myjka potrafi być źródłem zanieczyszczeń, a nie tylko ich usuwania. Kąpiel bez filtracji i separacji oleju z czasem zaczyna nanosić cząstki z powrotem na detale. O tym, jak sam proces mycia może szkodzić, piszemy w artykule dlaczego proces mycia może powodować korozję.
Suszenie i odkładanie po myciu
Wilgotny detal odłożony na paletę czy do pojemnika zbiera pył z otoczenia. Źle wysuszony dodatkowo rdzewieje – zjawisko opisujemy w poradniku o korozji błyskawicznej po myciu.
Opakowanie, transport i hala montażu
Karton, drewno i luźne przekładki generują włókna i pył, a olej konserwujący zbiera z powietrza wszystko, co w nim krąży. VDA 19.2 zwraca uwagę, że czystość trzeba chronić na całej drodze od myjki do montażu – opakowanie jest częścią procesu, a nie dodatkiem.
Jak bada się czystość techniczną – krok po kroku
Badanie według VDA 19.1 i ISO 16232 ma stały schemat. Znajomość tego schematu pomaga zrozumieć, dlaczego detal „czysty na oko” może nie przejść weryfikacji.
- Pobranie próbki bez dodatkowego zabrudzenia – detale pobiera się i pakuje tak, żeby nie wprowadzić cząstek z rękawic, opakowania czy otoczenia.
- Ekstrakcja – cząstki usuwa się z powierzchni płynem testowym: płukaniem ciśnieniowym, ultradźwiękami, wstrząsaniem, przepłukiwaniem kanałów wewnętrznych albo na stanowisku funkcyjnym. ISO 16232:2018 dopuszcza też ekstrakcję powietrzem (przedmuchiwanie, przepływ), a VDA 19.1 z 2025 roku – metody suche.
- Test zaniku – przy walidacji metody detal próbkuje się sześć razy z rzędu przy tych samych parametrach. Ilość cząstek z ostatniego etapu nie powinna przekraczać 10% sumy wcześniejszych – wtedy wiadomo, że metoda „wyciąga” praktycznie wszystko. ISO 16232:2018 uczyniła ten test obowiązkowym.
- Wartość ślepa – pomiar samego układu bez detalu. Nie może przekraczać 10% masy pozostałości lub 10% w każdej klasie wielkości. Według VDA 19.1 z 2025 roku wynik z przekroczoną wartością ślepą jest niewiarygodny – nawet jeśli mieści się w limicie. Gdy klient nie podał wymagań, ISO 16232:2018 mówi, że w wartości ślepej nie może być cząstek większych niż 50 µm.
- Filtracja – płyn z cząstkami przechodzi przez filtr membranowy.
- Analiza – filtr waży się (grawimetria, masa w mg) i/lub ogląda pod mikroskopem, licząc cząstki w klasach wielkości i oceniając ich charakter (metaliczne błyszczące, niemetaliczne, włókna).
- Raport – wynik zapisuje się m.in. kodem czystości komponentu (CCC) według ISO 16232 i porównuje z limitem klienta.
Tabela: metoda ekstrakcji a typ detalu
| Typ detalu | Typowa metoda ekstrakcji | Na co uważać |
|---|---|---|
| Detale z dostępną powierzchnią zewnętrzną (wałki, tuleje, kołnierze) | Płukanie ciśnieniowe | Dobór ciśnienia i dyszy tak, by nie uszkodzić powierzchni |
| Drobne detale masowe (śruby, podkładki, sprężyny) | Ultradźwięki w zlewce | Detale nie mogą się o siebie ocierać i generować nowych cząstek |
| Detale z kanałami wewnętrznymi (korpusy, bloki hydrauliczne) | Przepłukiwanie wewnętrzne | Kontrola przepływu we wszystkich kanałach |
| Zbiorniki, rury, obudowy | Wstrząsanie z płynem testowym | Dobór objętości płynu do powierzchni wewnętrznej |
Mit czy fakt? 4 przekonania o czystości technicznej
Mit: „Jak detal wygląda na czysty, to przejdzie badanie”.
Fakt: badanie wykrywa cząstki niewidoczne gołym okiem, zwłaszcza z otworów i gwintów. Ocena wizualna nie zastąpi ekstrakcji i analizy filtra.
Mit: „Mocniejsza chemia rozwiąże problem”.
Fakt: cząstek nie rozpuszcza chemia, tylko wypłukuje mechanika i przepływ. Bez filtracji kąpieli nawet najlepszy środek myjący zacznie nanosić zanieczyszczenia z powrotem.
Mit: „Po myjce problem jest rozwiązany”.
Fakt: czystość najczęściej traci się po myciu – przy odkładaniu, pakowaniu w karton i konserwacji olejem, który zbiera pył.
Mit: „Olej to najlepsza ochrona czystego detalu”.
Fakt: olej chroni przed korozją, ale wiąże cząstki z otoczenia i często trzeba go potem zmywać przed montażem. Przy detalach z wymaganiami czystości lepiej sprawdza się sucha ochrona VCI.
Jak osiągnąć czystość techniczną w procesie mycia – 7 zasad
- Zacznij od specyfikacji klienta – ustal limity (masa, największa cząstka, klasy wielkości) i metodę badania, zanim zmienisz proces.
- Dobierz środek do zanieczyszczenia i metalu – inna chemia usuwa emulsje chłodzące, inna oleje czy pasty. Zobacz środki do mycia i odtłuszczania powierzchni.
- Wykorzystaj wszystkie cztery czynniki koła Sinnera – chemię, temperaturę, czas i mechanikę (natrysk, ultradźwięki, ruch). Porównanie metod znajdziesz w artykule mycie zanurzeniowe vs natryskowe vs ultradźwięki.
- Filtruj kąpiel i oddzielaj olej – to warunek, żeby myjka nie stała się źródłem cząstek.
- Stosuj płukanie kaskadowe – ostatnie płukanie powinno być najczystszym medium w całym procesie.
- Susz szybko i dokładnie – także otwory i gwinty. Przy myciu wodnym warto wybrać środki myjące z inhibitorami korozji, które chronią detal do czasu wysuszenia.
- Kontroluj stężenie i stan kąpieli – regularnie, a nie dopiero po reklamacji. Dobór chemii do myjki natryskowej opisujemy w poradniku o preparatach niskopieniących.
Jak utrzymać czystość po myciu – pakowanie i ochrona antykorozyjna
Tu decyduje się los wielu partii. Czysty detal trzeba jednocześnie ochronić przed cząstkami i przed korozją – a te dwa cele łatwo sobie przeszkadzają, jeśli jedynym zabezpieczeniem jest olej.
- Pakuj w zamknięte, niepylące opakowania – worki antykorozyjne VCI zamiast otwartych kartonów i luźnych przekładek.
- Zastąp olej suchą ochroną VCI tam, gdzie klient montuje detal bez mycia. Inhibitor z opakowania chroni metal, a powierzchnia nie zbiera pyłu. Więcej: sucha ochrona VCI zamiast olejowania.
- Rozważ preparaty dwufunkcyjne – Axxatec łączy odtłuszczanie z czasową ochroną antykorozyjną, co skraca proces i ogranicza liczbę operacji.
- Oddziel strefę czystą od brudnej – odkładanie po myjce, pakowanie i wysyłka nie powinny przechodzić przez halę obróbki.
Co wybrać: środek myjący i ochrona do Twojego procesu
| Sytuacja w zakładzie | Najczęstszy problem | Kierunek rozwiązania |
|---|---|---|
| Mycie wodne po obróbce, detal leży przed pakowaniem | Korozja błyskawiczna, cząstki z otoczenia | Środek myjący z inhibitorem korozji + szybkie suszenie + worki VCI |
| Detale mocno zaolejone lub z emulsją | Film olejowy wiąże cząstki, wynik czystości niestabilny | Silniejsze odtłuszczanie, separacja oleju z kąpieli, kontrola stężenia |
| Krótki czas między myciem a montażem u klienta | Klient nie chce oleju na detalu | Preparat dwufunkcyjny lub sucha ochrona VCI |
| Wysyłka eksportowa czystych detali | Korozja i kontaminacja w długim transporcie | Mycie + opakowanie VCI + pochłaniacz wilgoci w zamkniętym opakowaniu |
Przykłady takich wdrożeń, z próbnym myciem na detalach klienta i testami w komorze klimatycznej, opisujemy w case study: mycie przemysłowe detali i zintegrowana ochrona antykorozyjna. Szerzej o wymaganiach branży przeczytasz na stronie ochrona antykorozyjna w automotive.
Jak podchodzi do tego sieć Zerust®/Excor®
Excor jest częścią międzynarodowej sieci Zerust®/Excor®, która od ponad 50 lat rozwija technologię VCI – to Zerust wprowadził na rynek pierwszą na świecie folię VCI. Dziś sieć ma przedstawicieli w ponad 70 krajach dzięki 21 partnerom joint venture i kilka laboratoriów aplikacyjnych na świecie. Dla dostawców, którzy wysyłają detale do fabryk w różnych krajach, oznacza to jeden standard mycia i ochrony w całym łańcuchu dostaw.
W zaleceniach Zerust dotyczących przygotowania detali do składowania powtarza się ta sama zasada: najpierw usuń brud, odciski palców, pozostałości chłodziwa, olejów i soli – np. środkiem AxxaWash™ – a potem zabezpiecz detal od razu po myciu, zanim pojawi się korozja błyskawiczna. Jak podkreśla Zerust, przy detalach, które długo czekają na montaż, jeden produkt czy jeden krok rzadko wystarcza – skuteczny jest system: mycie, opakowanie VCI i kontrola wilgoci.
„Czystość zdobywa się w myjce, ale traci na paletach i w kartonach. Dlatego dobór środka myjącego i opakowania traktujemy jako jeden projekt, a nie dwa osobne zakupy.”
– zasada, którą technolodzy Excor stosują przy doborze rozwiązań dla dostawców automotiveIle kosztuje brak czystości technicznej?
Niespełniona czystość rzadko kończy się jednym telefonem od klienta. Typowy łańcuch kosztów wygląda tak:
- blokada i sortowanie partii u klienta, często na koszt dostawcy,
- ponowne mycie i badania laboratoryjne kolejnych dostaw,
- raport 8D, działania korygujące i audyt procesu,
- ryzyko awarii w polu – cząstka w układzie hydraulicznym, paliwowym czy hamulcowym to potencjalna reklamacja gwarancyjna,
- utrata oceny dostawcy i trudniejsze negocjacje przy kolejnych zamówieniach.
W tym zestawieniu koszt dobrze dobranego środka myjącego i opakowania VCI jest zwykle najmniejszą pozycją – a to właśnie te elementy najczęściej rozstrzygają, czy detal dojedzie do klienta czysty.
Czy VDA 19.1 jest obowiązkowa?
Nie jest przepisem prawa. Staje się obowiązkowa wtedy, gdy klient przywoła ją w specyfikacji, na rysunku lub w wymaganiach dla dostawców – wtedy zarówno metoda badania, jak i limity są częścią umowy.
Czym różni się VDA 19.1 od ISO 16232?
VDA 19.1 to wytyczna niemieckiego związku przemysłu motoryzacyjnego, a ISO 16232 – norma międzynarodowa. ISO 16232:2018 została zharmonizowana z VDA 19.1, a w lipcu 2025 ukazało się 3. wydanie VDA 19.1 z nowymi metodami ekstrakcji suchej i analizą cząstek poniżej 50 µm. ISO 16232 wprowadza ujednolicony zapis wyniku w postaci kodu czystości komponentu (CCC). W praktyce stosuje się ten dokument, który wskazał odbiorca.
Co oznacza kod CCC?
CCC (Component Cleanliness Code) to zapis wyniku badania według ISO 16232. Opisuje, ile cząstek z poszczególnych klas wielkości znaleziono na detalu, w odniesieniu do powierzchni, objętości lub całego detalu. Dzięki temu dostawca i odbiorca porównują wyniki w jednym, jednoznacznym formacie.
Czy mycie wodne wystarczy do osiągnięcia czystości technicznej?
W wielu przypadkach tak – pod warunkiem, że proces obejmuje właściwą chemię, mechanikę, filtrację kąpieli, płukanie i dokładne suszenie. Mycie wodne wymaga jednak ochrony przed korozją błyskawiczną, dlatego warto stosować środki myjące z inhibitorami korozji.
Czy umyte detale można zabezpieczyć olejem?
Można, ale olej wiąże cząstki z otoczenia i zwykle trzeba go usunąć przed montażem. Jeśli klient wymaga czystości technicznej i montuje detal bez mycia, lepszym wyborem jest sucha ochrona VCI w zamkniętym opakowaniu.
Jak często badać czystość techniczną?
Częstotliwość zwykle określa odbiorca w planie kontroli. Poza tym warto badać po każdej zmianie w procesie – nowym środku myjącym, zmianie parametrów myjki, nowym opakowaniu czy nowym dostawcy obróbki – oraz przy pierwszych oznakach problemów z kąpielą.
Podsumowanie
Czystość techniczna to nie jednorazowy wynik z laboratorium, tylko efekt całego łańcucha: obróbki, mycia, suszenia, pakowania i transportu. Większość problemów bierze się nie z braku mocnej chemii, ale z kąpieli bez filtracji, detali odkładanych w brudnej strefie i oleju, który zbiera pył.
Jeśli Twoi klienci wymagają czystości według VDA 19.1 lub ISO 16232, zacznij od przeglądu mycia i sposobu pakowania – to tam kryją się najszybsze i najtańsze usprawnienia. Nasi technolodzy pomogą dobrać środek myjący i ochronę VCI pod Twój proces i wymagania odbiorcy.
Bezpłatny dobór mycia i ochrony pod wymagania czystości
Opisz detale, metal, zanieczyszczenia, metodę mycia i wymagania klienta – przygotujemy dobór środka myjącego i zabezpieczenia VCI oraz wycenę. Na życzenie wykonamy próbne mycie na Twoich detalach.
Przeczytaj także
Wybraliśmy powiązane artykuły, które rozwijają temat i pomagają lepiej zrozumieć praktyczne zastosowanie opisywanych rozwiązań.
Rdza jesienią w magazynie? Winny jest punkt rosy – jak chronić detale w sezonie grzewczym
Czytaj artykuł
Ochrona antykorozyjna w przemyśle spożywczym – części zamienne i sprzęt rezerwowy
Czytaj artykuł
Elektronarzędzia i narzędzia ręczne w wypożyczalni i serwisie – jak zabezpieczyć je przed korozją
Czytaj artykuł