Zerust® Excor · producent ochrony antykorozyjnej VCI · Łódź, ul. Ratajska 10 · dostawy w całej Polsce i UE

Produkcja i przemysł
Transport i logistyka
Sektory specjalistyczne
Wiedza i współpraca
Technologia i jakość
Obsługa regionalna
Rodzaje korozji
Rodzaje korozji
Niszczy metal bez udziału wody i prądu – w gorących gazach i cieczach nieprzewodzących. Jak powstaje zgorzelina i co chroni detal po obróbce cieplnej.
Korozja chemiczna to bezpośrednia reakcja metalu z otoczeniem, która przebiega bez elektrolitu i bez przepływu prądu. Zachodzi w suchych gazach – najczęściej w wysokiej temperaturze – oraz w cieczach, które nie przewodzą prądu, takich jak oleje czy paliwa.
Jej najbardziej znanym skutkiem jest zgorzelina na stali po kuciu, walcowaniu i obróbce cieplnej. Produkty korozji powstają dokładnie tam, gdzie metal styka się z agresywnym czynnikiem, i narastają warstwą na całej powierzchni.
Reakcja bez elektrolitu
Atomy metalu reagują wprost z cząsteczkami gazu lub cieczy. Nie ma tu anody ani katody – utlenianie i redukcja zachodzą w tym samym miejscu.
O dalszym przebiegu decyduje szczelność warstwy produktów. Zwarta, dobrze przylegająca warstwa – jak tlenek glinu na aluminium czy tlenek chromu na stali nierdzewnej – hamuje reakcję. Porowata i pękająca odsłania świeży metal i korozja biegnie dalej.
Temperatura i skład atmosfery
Najsilniej działa temperatura: jej wzrost przyspiesza zarówno samą reakcję, jak i dyfuzję przez warstwę tlenków. Stal węglowa w suchym powietrzu w temperaturze pokojowej utlenia się niezauważalnie, a powyżej ok. 570°C zgorzelina narasta szybko, bo w jej składzie pojawia się porowaty tlenek żelaza(II).
Drugim czynnikiem jest skład atmosfery. Para wodna, związki siarki i chloru w spalinach dają warstwy słabo chroniące metal. Atmosfera pieca może też odwęglać powierzchnię stali, obniżając jej twardość.
Liczą się również zmiany temperatury. Przy nagrzewaniu i chłodzeniu warstwa tlenków pęka i odpada, bo rozszerza się inaczej niż metal pod nią.
Procesy gorące i media bezwodne
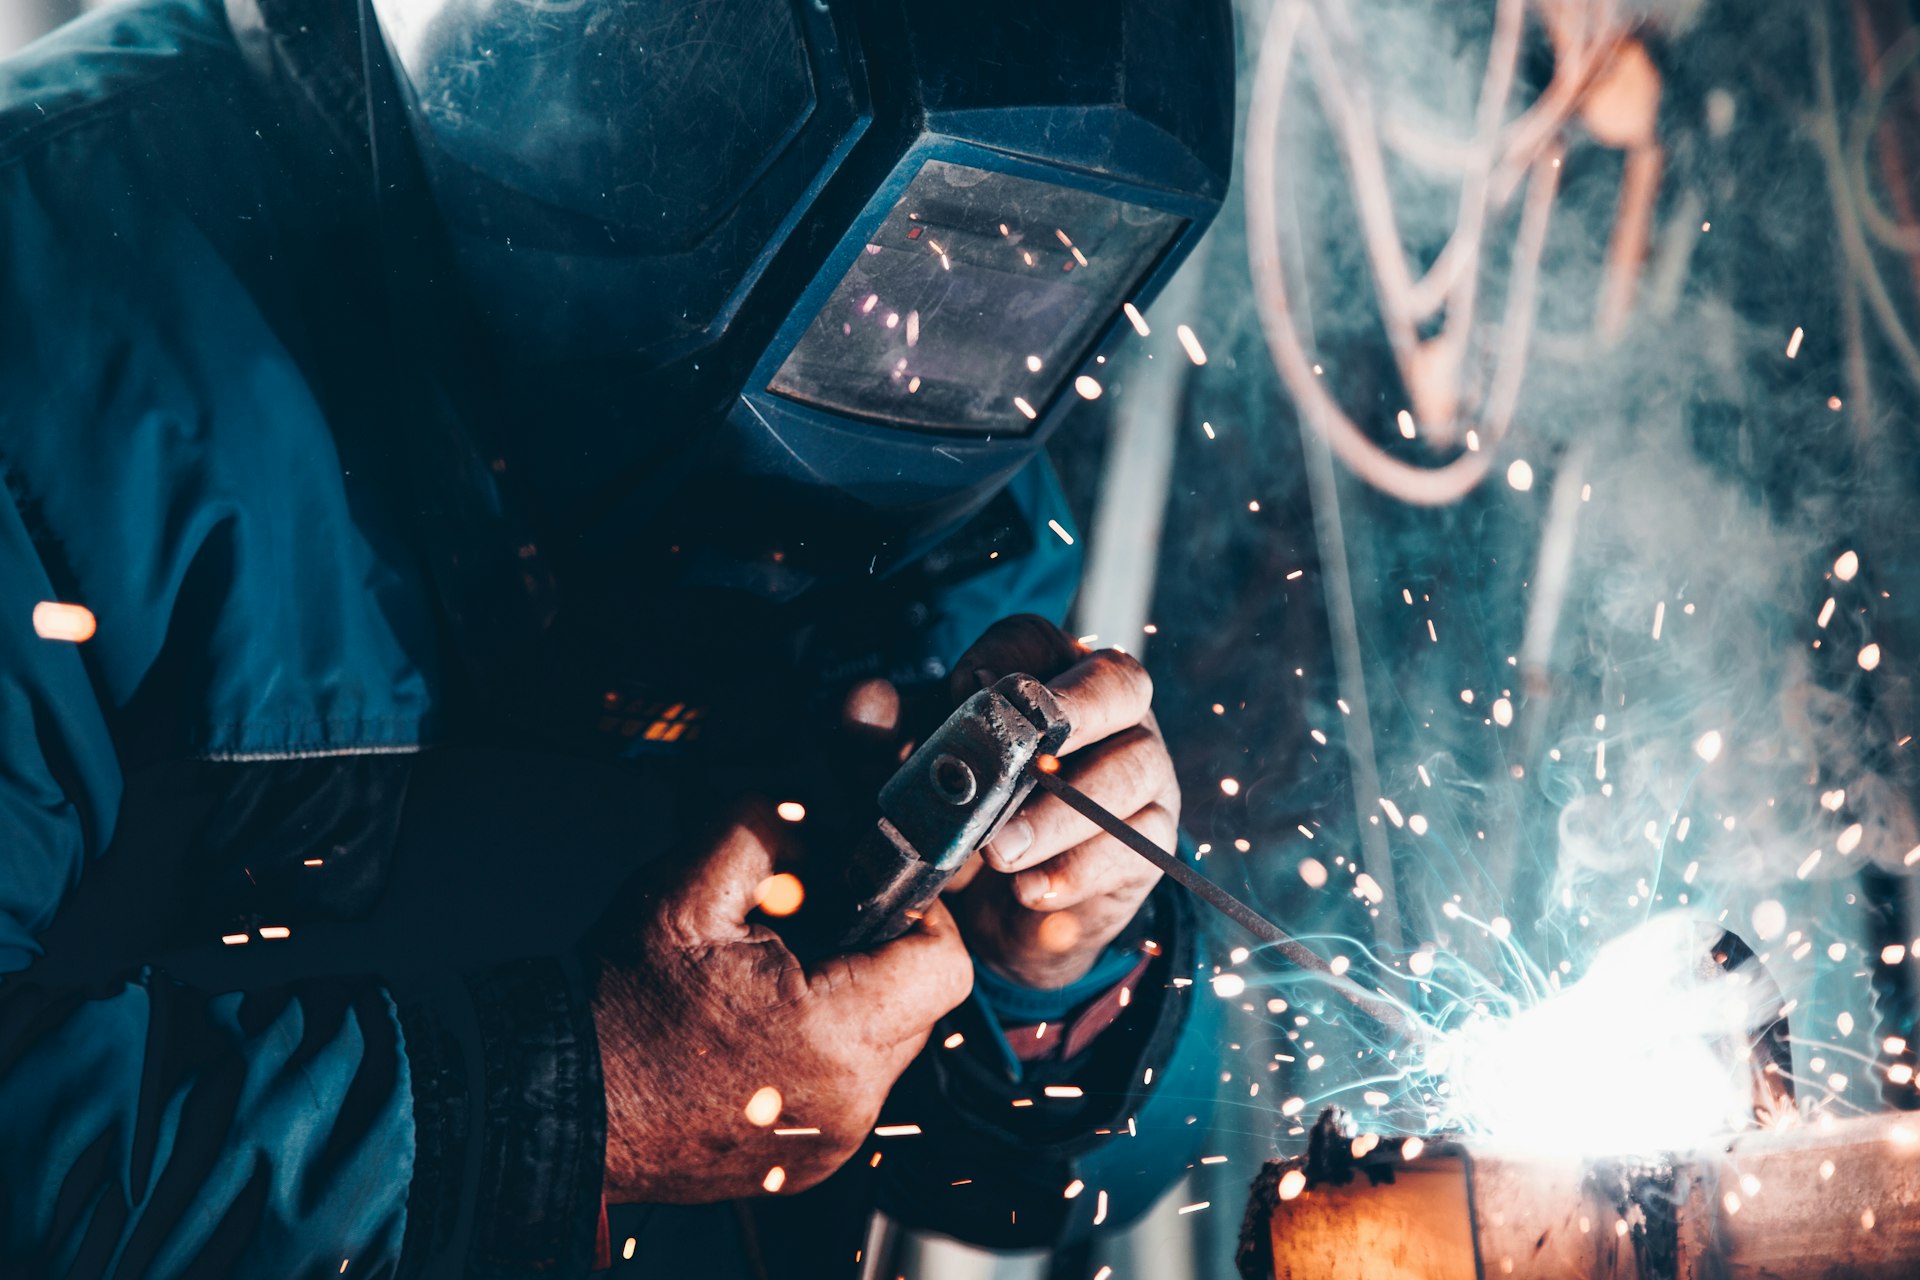
Przy kuciu, walcowaniu, hartowaniu i wyżarzaniu, w piecach, kotłach i układach wydechowych. Także przy spawaniu: barwy nalotowe wokół spoiny to cienka warstwa tlenków.
Więcej o elementach po spawaniu na stronie konstrukcje spawane i spawalnie.
W paliwach i olejach zawierających związki siarki oraz w bezwodnych rozpuszczalnikach organicznych. Dotyczy to zbiorników, przewodów i elementów układów paliwowych.
Gdy do takiej cieczy dostanie się woda, mechanizm zmienia się w korozję elektrochemiczną.
Od pieca po opakowanie
W doborze materiału stosuje się stale żaroodporne z dodatkiem chromu, aluminium i krzemu, które tworzą szczelną warstwę tlenków.
W procesie pomagają atmosfery ochronne w piecach, powłoki żaroodporne oraz skrócenie czasu przebywania detalu w wysokiej temperaturze.
Po obróbce cieplnej zgorzelinę usuwa się trawieniem lub obróbką strumieniowo-ścierną. Oczyszczona powierzchnia jest bardzo aktywna i w wilgotnym powietrzu może zacząć rdzewieć już po kilku godzinach – tym razem elektrochemicznie. Resztki po procesie usuwają środki z grupy mycie i odtłuszczanie powierzchni.
Między operacjami i w transporcie detal zabezpiecza się czasowo: preparatami antykorozyjnymi albo opakowaniami antykorozyjnymi VCI. Te środki nie chronią przed gorącymi gazami – ich zadaniem jest ochrona czystego detalu po wyjściu z procesu.
Objawy i odróżnienie od rdzy
Produkty korozji tworzą dość równą warstwę na całej powierzchni, która miała kontakt z gazem lub cieczą: ciemną, twardą zgorzelinę, barwy nalotowe od słomkowej po niebieską albo matowy nalot siarczków.
Nie ma tu wżerów skupionych w jednym miejscu ani śladów po kroplach wody. Jeśli uszkodzenie układa się wokół styku dwóch metali lub pod zaciekiem, przyczyną jest raczej wilgoć – takie przypadki opisuje artykuł rodzaje korozji.
Najczęstsze pytania
To niszczenie metalu w bezpośredniej reakcji z gazem lub cieczą nieprzewodzącą, bez elektrolitu i bez przepływu prądu.
Chemiczna nie wymaga wody ani ogniwa. Elektrochemiczna zachodzi tylko w obecności elektrolitu, np. wilgoci.
Warstwa tlenków żelaza, która powstaje na stali w wysokiej temperaturze, np. przy kuciu, walcowaniu i hartowaniu.
Tak, ale bardzo wolno. Wyraźnie przyspiesza w wysokiej temperaturze i w obecności związków siarki lub chloru.
Nie. Rdza powstaje w obecności wilgoci, czyli w procesie elektrochemicznym.
Te, które tworzą szczelną warstwę tlenków: aluminium, chrom oraz stale żaroodporne z ich dodatkiem.
Usunąć zgorzelinę, umyć i wysuszyć, a potem zabezpieczyć czasowo preparatem lub opakowaniem VCI. Dobór sprawdzamy indywidualnie.
Branże, w których korozja chemiczna występuje najczęściej
 Motoryzacja i automotiveOEM, Tier-1, Tier-2
 Transport międzynarodowy, w tym morskieksport i kontenery
 Przemysł maszynowy i metalowymaszyny, narzędzia, obróbka
 Logistyka i magazynowanieskładowanie długoterminowe
 Energetyka, gazownictwo i oil & gasarmatura, rurociągi, rezerwy
 Elektronika przemysłowa i automatykaszafy sterownicze, podzespoły
 Produkcja komponentów metalowychdetale seryjne i precyzyjne
 Przemysł odlewniczyodlewy żeliwne i aluminiowe
Opisz proces, materiał i moment, w którym na detalach pojawia się nalot lub rdza. Konsultacja i wycena są bezpłatne.
Zapytanie ofertowe
Wypełnienie zajmie około minuty. Odpowiemy w ciągu 24 godzin.
NTIC jest właścicielem następujących znaków towarowych: ActivPak®, Cor Tab®, Flange Saver®, ICT®, NTI®, Plastabs®, Z-CIS®, Zerion®, ZERUST®, 洁乐特 ® i kolor „żółty”. ABRIGO®, EXCOR®, UNICO® i VALENO® są zastrzeżonymi znakami towarowymi firmy EXCOR GmbH, partnera Joint Venture NTIC. Informacje na temat uzyskania gwarancji znajdują się na stronie www.zerust.com/warranty.