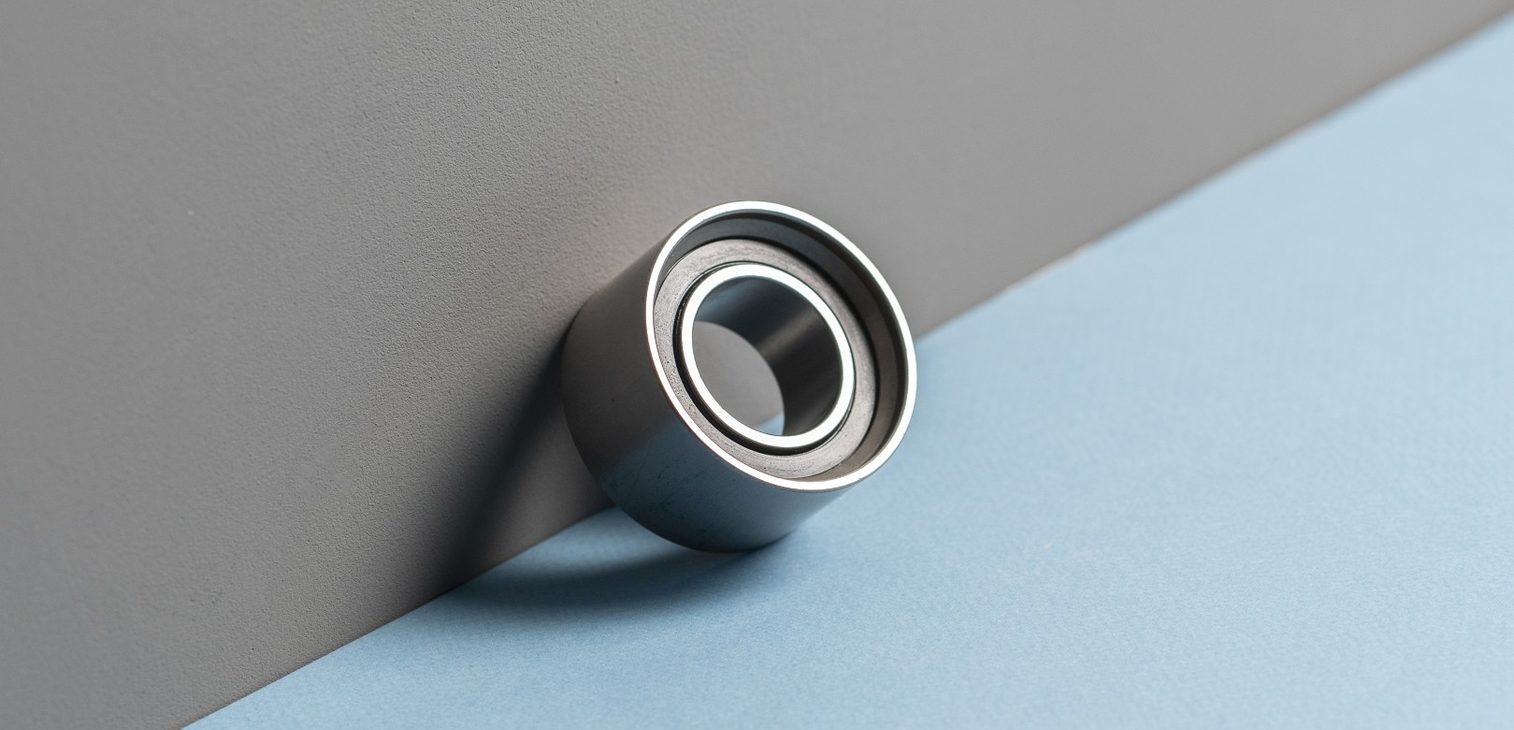
Łożysko, które trafia do magazynu MRO jako część zamienna, często czeka na montaż miesiącami, a czasem latami. W tym czasie nikt go nie ogląda — dopóki nie okaże się, że bieżnia lub element toczny ma wżery korozyjne, których nie da się już usunąć. Strata jest podwójna: koszt samej części oraz przestój produkcji, gdy okazuje się, że zapasowe łożysko na magazynie nie nadaje się do montażu.
Mapa strony
Spis treści
Dlaczego łożyska i elementy obrotowe korodują inaczej niż zwykłe części metalowe
Łożyska, wały, sprzęgła i inne elementy obrotowe mają geometrię, która sprzyja korozji punktowej. Bieżnie i elementy toczne (kulki, wałeczki) pracują z minimalnymi tolerancjami — pojedynczy wżer korozyjny wielkości ułamka milimetra wystarczy, żeby element był bezużyteczny, mimo że wizualnie może wyglądać na sprawny.
Drugi czynnik to konstrukcja zamknięta: smar wewnątrz łożyska nie chroni przed wilgocią, która skrapla się na stalowych elementach przy wahaniach temperatury w magazynie. Fabryczne smarowanie ma za zadanie redukować tarcie podczas pracy, a nie zastępować ochronę antykorozyjną podczas długiego przechowywania.
Mit: „łożysko posmarowane smarem nie potrzebuje dodatkowej ochrony”
Mit: jeśli łożysko ma fabryczny smar, jest już zabezpieczone przed korozją na czas magazynowania.
Fakt: smar łożyskowy jest dobierany pod kątem parametrów pracy (temperatura, prędkość obrotowa, obciążenie), a nie długoterminowej ochrony antykorozyjnej. Przy wahaniach temperatury i wilgotności w typowym magazynie wewnątrz opakowania łożyska może dochodzić do kondensacji, której sam smar nie neutralizuje. To dlatego łożyska magazynowane bez dodatkowej ochrony VCI korodują, mimo że wizualnie są „nasmarowane”.
Gdzie w łożysku zaczyna się korozja i dlaczego trudno ją zauważyć
- Bieżnie wewnętrzna i zewnętrzna — najbardziej krytyczne powierzchnie, gdzie nawet mikroskopijny wżer prowadzi do hałaśliwej pracy i przyspieszonego zużycia po montażu.
- Elementy toczne (kulki, wałeczki, igiełki) — małe, trudne do wizualnej kontroli bez demontażu koszyka łożyska.
- Koszyk i uszczelnienia — rzadziej korodują bezpośrednio, ale uszkodzone uszczelnienie otwiera drogę wilgoci do wnętrza łożyska.
- Powierzchnia zewnętrzna pierścieni — widoczna korozja tutaj to często sygnał, że wewnątrz proces zaszedł już dalej, niż widać na pierwszy rzut oka.
Problem w tym, że wczesna korozja wewnątrz łożyska jest praktycznie niewidoczna bez demontażu — pierwszym sygnałem bywa dopiero hałas lub opór podczas próby obrotu po wyjęciu z magazynu, czyli w momencie, gdy część jest już zdyskwalifikowana.
Jak zabezpieczyć łożyska i części obrotowe w magazynie
- Oryginalne opakowanie z dodatkową ochroną VCI — łożysko zostaje w fabrycznym opakowaniu, ale trafia dodatkowo do woreczka lub folii VCI, która chroni także wnętrze bieżni.
- Emitery VCI w szafach i szufladach magazynowych — dla łożysk przechowywanych luzem lub w większej liczbie na jednej półce, emiter zabezpiecza całą przestrzeń bez konieczności pakowania każdej sztuki osobno.
- Kontrola warunków magazynowych — stabilna temperatura i wilgotność względna poniżej progu kondensacji ograniczają ryzyko niezależnie od zastosowanego zabezpieczenia.
- Rotacja zapasów (FIFO) — najstarsze łożyska na magazynie powinny być montowane w pierwszej kolejności, żeby ograniczyć czas ekspozycji na ryzyko korozji.
VCI a smar załadowany fabrycznie — czy się wykluczają?
Nie — to rozwiązania, które się uzupełniają, a nie konkurują. Lotne inhibitory korozji (VCI) nie reagują z typowymi smarami łożyskowymi i nie wymagają usuwania fabrycznego smaru przed zastosowaniem ochrony. Gaz VCI wypełnia wolną przestrzeń wewnątrz opakowania i dociera do powierzchni metalowych, które nie są w pełni pokryte smarem — czyli dokładnie tam, gdzie inicjuje się korozja.
W praktyce najprostszym rozwiązaniem dla magazynu części zamiennych jest umieszczenie łożysk (w oryginalnym opakowaniu producenta) w folii VCI lub dodanie emiterów VCI do szaf i regałów, na których łożyska są składowane.
Najczęstsze błędy przy magazynowaniu łożysk i części obrotowych
- Traktowanie fabrycznego smaru jako wystarczającej ochrony na cały okres magazynowania, niezależnie od jego długości.
- Przechowywanie łożysk bezpośrednio na regałach metalowych bez żadnej bariery, co sprzyja korozji stykowej.
- Brak kontroli wilgotności w pomieszczeniu magazynowym, szczególnie przy sezonowych wahaniach temperatury.
- Magazynowanie „na zapas” bez rotacji FIFO — najstarsze części czekają najdłużej i mają największe ryzyko korozji.
- Ignorowanie drobnej korozji na opakowaniu zewnętrznym jako „kosmetycznej”, podczas gdy może sygnalizować problem także wewnątrz.
Najczęściej zadawane pytania
Czy skorodowane łożysko można jeszcze uratować?
Zależy od stopnia i lokalizacji korozji. Powierzchowna korozja na pierścieniu zewnętrznym czasem daje się usunąć bez wpływu na działanie, ale jakikolwiek wżer na bieżni lub elemencie tocznym dyskwalifikuje łożysko — regeneracja tych powierzchni nie jest opłacalna ani bezpieczna dla docelowego zastosowania.
Jak długo można bezpiecznie magazynować łożysko w oryginalnym opakowaniu?
Bez dodatkowej ochrony antykorozyjnej producenci zwykle deklarują kilka do kilkunastu miesięcy w kontrolowanych warunkach. Dodanie ochrony VCI wydłuża ten okres znacząco, ponieważ eliminuje ryzyko kondensacji wewnątrz opakowania niezależnie od wahań warunków w magazynie.
Czy VCI działa też na łożyska ceramiczne i hybrydowe?
VCI chroni elementy metalowe — w łożyskach hybrydowych (elementy toczne ceramiczne, bieżnie stalowe) ochrona nadal ma sens, ponieważ bieżnie i koszyk pozostają metalowe i tak samo podatne na korozję jak w łożysku w pełni stalowym.
Jak rozpoznać wczesną korozję łożyska bez jego demontażu?
Bez demontażu trudno ocenić stan bieżni wewnętrznej. Sygnałem ostrzegawczym może być opór lub nierówna praca podczas ręcznego obrócenia pierścienia, a także jakiekolwiek ślady korozji widoczne na zewnętrznych powierzchniach — to znak, żeby sprawdzić część dokładniej przed montażem.
Łożysko, które korodowało niezauważenie przez miesiące na magazynie, kosztuje więcej niż samą część — to także przestój produkcji w momencie, gdy okazuje się, że zapasowa część jednak się nie nadaje. Jeśli zarządzasz magazynem części zamiennych i zastanawiasz się, jak dobrać ochronę do konkretnego asortymentu, skorzystaj z bezpłatnej konsultacji technicznej. Więcej o zabezpieczaniu magazynów części opisaliśmy też w artykule o ochronie antykorozyjnej w logistyce i magazynowaniu.
Przeczytaj także
Wybraliśmy powiązane artykuły, które rozwijają temat i pomagają lepiej zrozumieć praktyczne zastosowanie opisywanych rozwiązań.
Korozja pod izolacją (CUI) w instalacjach przemysłowych — jak ograniczać ryzyko
Czytaj artykuł
Ochrona antykorozyjna agregatów prądotwórczych i generatorów
Czytaj artykuł
Ochrona antykorozyjna maszyn rolniczych — jak zabezpieczyć sprzęt na czas przechowywania
Czytaj artykuł